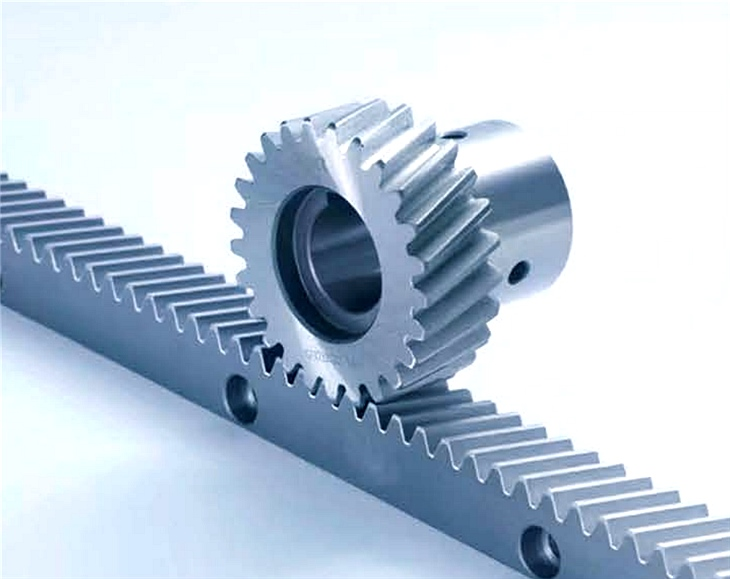
在龙门机床、激光切割机、大型雕刻机这些需要长行程精密传动的设备上,齿条传动是绕不开的方案。齿轮与齿条啮合的瞬间,传递的不只是动力,还有精度。而决定这份精度能否持久的,是齿条在出厂前有没有经过一道关键工序——研磨齿条。未经研磨的齿条,齿面留有切削刀痕,啮合时接触应力集中,运行不了多久就会出现磨损不均、噪音增大、定位漂移。研磨齿条的存在,就是为了把齿面质量从“能用”拉到“好用且耐用”的层面。
研磨齿条的核心价值在于改善齿面接触精度。滚齿或插齿加工出来的齿条,齿形误差通常在微米到十几微米级别,齿面粗糙度也较高。经过研磨齿条工序后,齿面粗糙度可显著降低,齿形精度提升一个等级,齿轮与齿条的啮合接触面积从不足一半提高到七成以上。接触面积越大,单位面积承受的载荷越小,磨损越慢,传动越平稳。对于数控机床的进给轴而言,研磨齿条带来的直接好处是反向间隙更小、定位重复性更好,加工出来的工件轮廓精度自然更高。
研磨齿条的工艺并不简单。研磨不是磨削,它依靠研具与齿面之间的相对运动,配合研磨剂进行微量切削。研磨齿条过程中,研具的齿形精度必须高于工件,研磨压力、速度、时间都要精确控制,稍有不慎就会把齿形研偏。批量生产中,研磨齿条的一致性比单件精度更难保证,这考验的是设备稳定性与工艺管理水平。正因如此,真正把研磨齿条做精的厂家并不多,多数普通齿条产品止步于精滚或磨齿,只有对传动精度有明确要求的场景才会指定研磨齿条。
从应用端看,研磨齿条的需求正在从高端机床向更多领域扩散。精密激光切割机的交换工作台、大型三坐标测量机的横梁驱动、自动化立体仓库的行走机构,都开始把研磨齿条列入标配。原因很直接:这些设备的定位精度要求在丝级甚至微米级,普通齿条的回程误差和累积误差难以满足。研磨齿条配合高精度齿轮使用,可以把长行程传动中的累积误差控制在可接受范围内,同时降低运行噪音,改善车间工作环境。
选购研磨齿条时,有几个参数值得重点关注:齿面硬度是否经过热处理、齿形精度等级是否达到五级或以上、单根长度与拼接方式是否便于现场安装。研磨齿条的精度需要整个传动链来保障,齿条本身再好,若齿轮精度不匹配或安装基准面不平,效果也会大打折扣。研磨齿条不是万能药,但在长行程精密传动这个赛道上,它确实是那道把普通与精密区分开的关键工序。