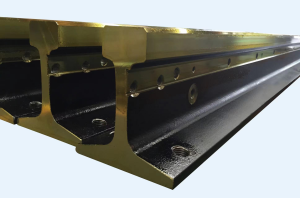
数控火焰切割机在大幅面钢板加工中承担着下料任务,为提升设备利用率,通常配备多把割炬并延长纵向行走导轨以实现多张钢板的一次性切割。导轨作为切割机的“脚下之路”,其性能直接影响切割精度和设备寿命。
导轨在数控切割机中承担导向和承载两项功能。常见的导轨类型分为滑动导轨和滚动导轨。滚动导轨在两导轨面间装有球、滚子或滚针等滚动元件,具有滚动摩擦的性质,广泛应用于进给运动导轨。滚珠导轨的特点是摩擦阻力小,但刚度和承载能力相对有限,不适合承受大的颠覆力矩和水平力。
选型时需要关注几个核心指标。导向精度是第一位的,它决定了运动的直线度或回转精度。运动精度包括运动的平稳性和定位精确性两方面。承载能力和刚度关系到导轨在长期使用中的稳定性,结构工艺性则影响维护的便利程度。润滑和防护装置同样不可忽视,良好的防护能有效延长导轨寿命。
从精度保持的角度看,导轨面的硬度和滑块配置是关键变量。当导轨面硬度为58至64HRC时,硬度系数为1.0;硬度降至55HRC时,系数降为0.8;50HRC时仅为0.53。每根导轨条上安装滑块的数量也影响承载系数,装两个滑块时接触系数为0.81,装三个时降为0.72。这意味着,增加滑块数量虽然能分散载荷,但单个滑块的有效承载会有所下降,设计时需要综合考虑。
实际使用中,导轨的维护往往被忽视。轨道表面的清洁、润滑的定期补充、紧固件的检查,这些看似简单的操作,恰恰是保持切割精度长期稳定的关键。当切割质量出现不明原因的下降时,不妨先检查一下导轨的状态。